Från läckage till tätning: material och tätningsdynamik för H₂O₂-överföringsnålar
Apr 12, 2026
Från "Läckage" till "Tätning": Material och tätningsdynamik för H₂O₂-överföringsnålar
Kärnparadox: I väteperoxid (H₂O₂) plasmasteriliseringssystem med låg-temperatur står överföringsnålar inför en grundläggande teknisk paradox: den ömsesidiga begränsningen mellan punkteringsskärpa och-tillförlitlighet för tätning på lång sikt. Nålspetsen måste vara tillräckligt vass för att sticka igenom gummiproppen med minimal kraft, vilket förhindrar skräpbildning ("proppkärnning"); det nålspår som bildas efter -punktionen måste dock passa tätt mot nålkroppen för att motstå genomträngning och läckage av hög-H₂O₂-ånga under dussintals eller till och med hundratals cykler. Att offra skärpa för tätning leder till svåra punkteringar och förkortad livslängd på proppen; överdrivet eftersträvande av skärpa lämnar ett o-förslutbart "trauma", vilket orsakar medialäckage och steriliseringsfel.
1. Mekaniska principer för konflikten: punkteringskraft vs tätningsspänning
Punktering är en dynamisk process av skärning och deformation. Den geometriska kantvinkeln och ytfinishen på nålspetsen bestämmer den maximala punkteringskraften. Omvänt beror tätningens tillförlitlighet på det statiska gränssnittet som bildas av nålens cylindricitet, ytråhet och gummiproppens elasticitet.
Överdriven punkteringskraft:En matt spets fungerar som en "stämpel", extruderar och river stoppmaterial, genererar partikelförorening och lämnar ett permanent hål som är större än nålens diameter, vilket resulterar i tätningsfel.
Otillräcklig tätningsspänning:Även efter framgångsrik punktering, om mikroskopiska repor eller diameterinkonsekvenser finns på nålens kroppsyta, kommer H₂O₂-ånga att "krypa" och sippra längs dessa mikro-kanaler, vilket leder till otillräcklig kammarkoncentration och fel i steriliseringscykeln.
Optimeringsmål:Vi kräver en geometri som ger extremt lågt införingsmotstånd vid punkteringsögonblicket, samtidigt som den bildar en enhetlig, kontinuerlig tät kontaktyta i statiskt tillstånd.
2. Kalibreringsvariabel 1: Spetsgeometri - Från "Puncturing" till "Reaming"
Nålspetsen är inte en enkel kon; dess design är den primära grinden för kontroll av punkteringsbeteende.
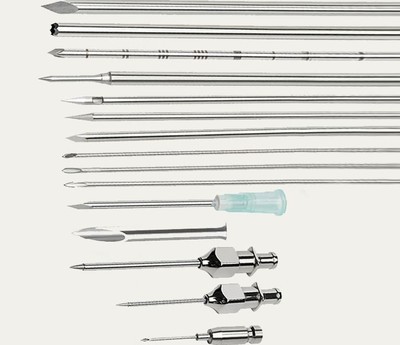
Traditionellt avfasningstips:Har en enda skärande aspekt. Samtidigt som den erbjuder låg punkteringskraft tenderar den att skära "C--formade" flingor (urkärning) från proppen.
Optimerad omvänd avfasningsspets: Vi har konstruerat en speciell omvänd-faslipning på nålspetsen. Efter att den primära kanten initierat penetration, applicerar den omvända avfasningen omedelbart en försiktig sidokompression istället för att skära. Detta fungerar som att likformigt "brotta" hålet istället för att "klippa" det, vilket avsevärt minskar propppartikelgenereringen och bildar ett mer regelbundet nålspår med överlägsen elastisk rekyl.
3. Kalibreringsvariabel 2: Body Surface Topology - The Sealing Magic of Micro-Morphology
Den mikroskopiska morfologin hos nålens kroppsyta är avgörande för statisk tätning. Vi eftersträvar inte absolut jämnhet, utan funktionella, riktade texturer.
Spegelpolering: Fördelar:Motstår vidhäftning av föroreningar.Nackdelar:Friktionskoefficienten med gummi kan vara otillräcklig under osmorda förhållanden (t.ex. torr H₂O₂-ånga), vilket kan orsaka mikro-glidning under systemtryckfluktuationer.
Axiella filamentbehandling: Vår process skapar axiella spår i nano-skala. Även om dessa spår hjälper till att avleda stoppmaterial under punktering för att minska friktionen, är deras avgörande roll i det förseglade tillståndet att gummimaterial något bäddas in i dessa spår under tryck. Detta skapar en mekanisk sammanlåsningseffekt, vilket drastiskt förbättrar motståndet mot axiell glidning och uppgraderar den rena "yttätningen" till en "yt-linjekomposittätning."
4. Kalibreringsvariabel 3: Materialparning och ytteknik - Bekämpning av "kallsvetsning" och korrosion
H2O2 är ett starkt oxidationsmedel, mycket känsligt för metallytförhållanden. Grova ytor katalyserar dess nedbrytning och långvarig kontakt med vissa gummimaterial (t.ex. halogenerade butylproppar) kan inducera en "kallsvetsningseffekt".
Materialval:Vi använder SUS304 för nålkroppen på grund av dess utmärkta passiva lagerstabilitet. Genom att kontrollera krom-järnförhållandet och bibehålla ultra-lågt kolinnehåll säkerställer vi ett tätt och själv-reparerande ytskikt av kromoxid.
Ytteknik - Elektropolering:Detta är mer än estetik. Kontrollerat exakt enligt ASTM B912-standarder tar vi bort cirka 10–20 mikron ytmaterial. Denna process:
Eliminerar mikro-defekter: Tar helt bort bearbetnings-inducerade mikro-sprickor, grader och inbäddade slipande partiklar.
Minskar ytfri energi:Erhåller en jämn, slät yta som minimerar adsorptionsställen för H₂O₂-molekyler och minskar nedbrytningsaktiviteten.
Förbättrar passivt lager:Förtjockar och homogeniserar samtidigt kromoxidskiktet under poleringsprocessen, vilket ökar korrosionsbeständigheten.
5. Validering: Cyklisk punktering och heliummasspektrometriläckagedetektion
Hur bevisar vi designeffektivitet? Vi utför tester med accelererad livslängd som vida överträffar industristandarder.
Test 1: Tusen-tidspunktionscykel:Med hjälp av en propp på en enda plats utför vi 1 000 punkterings-/uttagscykler. Vi övervakar och registrerar punkteringskraftkurvor vid 1:a, 100:e, 500:e och 1000:e cykeln. Optimerade omvända-fasade spetsar visar en punkteringskraftsavklingningshastighet på mindre än 15 %.
Test 2: Heliummasspektrometriläckagedetektion: Det inkapslade systemets post-utsätts för heliumläckagetestning under simulerat arbetstryck. Vår standard kräver en läckagehastighet som är lägre än 1×10⁻⁹ mbar·L/s. Detta är det kritiska mått som säkerställer att koncentrationen av för-fyllda H₂O₂-kapslar inte minskar på grund av långsamt läckage under lång-lagring (upp till ett år).
Slutsats: Konsten att balansera dynamiska och statiska tillstånd
Att designa en överlägsen H₂O₂-överföringsnål handlar i grunden om att hantera energibalansen mellan den dynamiska punkteringsprocessen och det statiska tillståndet för tätningen. En skarp spets minskar energitillförseln vid punktering (deformationsarbete och rivningsarbete), och bevarar därmed mer elastisk potentiell energi i proppen. Denna energi omvandlar efter-punktion till en gripkraft på nålens kropp, vilket ger överlägsen tätning.
På MANNERS TECH tillverkar vi inte bara nålar; vi konstruerar interaktionen mellan material och geometri i mikroskopisk skala. Genom den synergistiska optimeringen av kantgeometri, yttopologi och materialkemi uppnår vi den perfekta enheten av de motsägelsefulla egenskaperna "skarp punktering" och "absolut tätning", vilket ger grundläggande garantier för tillförlitlig drift av plasmasteriliseringssystem med låg-temperatur.