Fullständig analys av Micron-Scale Machining For EBUS-TBNA-nålar
Jun 12, 2026
1. Nålspetsslipning: Geometriska fördelar med den bakre skärpunkten
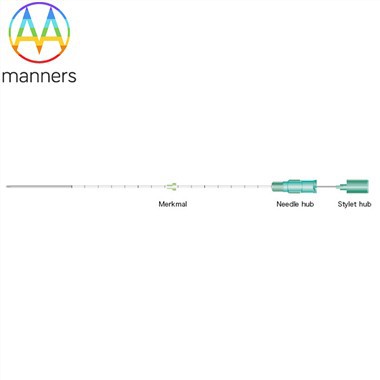
Spetsen på en EBUS-TBNA-nål har en Back Cut Point-design, med en förlängd bakåtskärande egg byggd på en konventionell fas. Denna geometriska struktur gör det möjligt för spetsen att skära av fibrös vävnad mer effektivt när den penetrerar luftrörsväggen eller lymfkörtelkapseln, vilket minimerar vävnadssår och förbättrar provets integritet.
Under tillverkningen förformar mittlösa slipmaskiner först-slangen till målkonan, följt av hög-precisions-CNC-slipmaskiner som bearbetar tillbaka-avfasningar med en positioneringsnoggrannhet på ±0,01 mm. Slipparametrar – inklusive slipkornstorlek, matningshastighet och kylvätsketemperatur – är rigoröst reglerade för att undvika termiska skador som orsakar lokal härdning eller gradbildning. Slutlig gradning och passivering ger skarpa, släta skäreggar.
2. Laseretsning: kärnprocess för förbättrad ultraljudssynlighet
EBUS-procedurer är beroende av-realtid ultraljudsavbildning för att navigera nålspetsen till målskador, så nålskaftet måste leverera överlägsen ekogenicitet. Konventionella nakna metallytor producerar svaga ultraljudsreflektioner och är svåra att urskilja vid skanningar.
Tillverkare använder 5-axliga laserskärningssystem för att etsa in komplicerade spiralspår eller punktmatriser på den yttre axelväggen. Fiber- eller CO₂-laserstrålar skannar snabbt via galvanometersystem och ablaterar ytmaterial för att bilda mikro-texturer på 10–50 μm djup. Dessa texturer fungerar som akustiska reflekterande gränssnitt, drastiskt förstärker ultraljuds ekosignaler för att återge en ljus, distinkt nålkontur på avbildning. Synkron rörelse med fem-axlar möjliggör kontinuerlig spiralmönster över cylindriska ytor för enhetlig omkretsstruktur. Bearbetningstoleranser hålls inom ±0,01 mm för att garantera konsistens från batch-till batch.
3. Elektropolering: Dubbelt skydd för ytjämnhet och korrosionsbeständighet
Laseretsning lämnar efter sig slagg, oxidlager och mikrosprickor på nålytan. Elektropolering utnyttjar den elektrokemiska anodiska upplösningsprincipen för att företrädesvis ta bort förhöjda ytskillnader, vilket minskar ytjämnheten till Ra Mindre än eller lika med 0,2 μm.
Denna process eliminerar spänningskoncentrationspunkter för att förhindra utmattningsbrott, samtidigt som den bildar en tät passiveringsfilm som markant förbättrar motståndet mot korrosion av kroppsvätskor. Enligt standarderna ASTM B912 och ASTM A967 bekräftar efter-elektropoleringsvalidering via blåfläcktestning eller saltspraytest intakta passiveringsskikt. För 304 och 316L rostfria stålsorter tar elektropolering också bort tillverknings-inducerad ferritkontamination och återställer den inneboende korrosionsbeständigheten hos austenitiska mikrostrukturer.
4. Ultraljudsrengöring: slutlig barriär för medicinsk-renlighet
Nålens inre lumen mäter endast 0,86 mm i diameter, oåtkomlig för konventionella borstningsmetoder. Ultraljudsrengöring genererar kavitationsbubblor i rengöringslösningar via hög-vibrationer på 20–40 kHz; implosion av dessa bubblor släpper kraftfulla stötvågor som avlägsnar fett, bearbetningsskräp och mikroorganismer från både inre och yttre nålytor.
Avjoniserat vatten blandat med alkaliska eller neutrala rengöringsmedel fungerar som rengöringsmedium, med sekventiella fler-tanksteg för grovtvätt, fintvätt och sköljning. Komponenterna torkas sedan med HEPA-filtrerad varmluft och förpackas i klass 10000 renrum. Hela arbetsflödet överensstämmer med ISO 13485 valideringskrav för renlighet för medicintekniska produkter, vilket säkerställer att färdiga produkter är fria från partikelrester och pyrogenrisker.
Slutsats