Precisionstillverkningslinjen av injektionsnålar
Jun 28, 2026
https://www.mycomedical.com/post/hypodermic-nålar-och-sprutor
Nyckelord:Rörritning, stämpling, slipning, rengöring, montering
Inom det medicinska området, det till synes enklainjektionsnålstöds av en komplex produktionslinje som integrerar metallurgi, precisionsbearbetning och mikrobiell kontroll. Dess födelse uppnås inte över en natt; snarare utgår den från ett vanligt metallrör och genomgår en serie rigorösa fysikaliska och kemiska omvandlingar.
Steg 1: "Genetisk" screening av råvaror
Allt börjar med valet av råvaror. Som ni vet är rostfritt stål (särskilt medicinsk-klass 304 eller 316L) den absoluta huvudströmmen. Men innan de går in i produktionslinjen måste dessa stålmaterial genomgå strikt kemisk sammansättningsanalys och mekanisk egenskapstestning. De är gjorda av sömlösa stålrör med exakta diametrar och enhetliga väggtjocklekar. För speciella-nålar av nickel-kromlegering eller plast, är förbehandlingsstandarderna för deras råmaterial lika stränga-alla små föroreningar kan få nålkroppen att gå sönder under efterföljande bearbetning eller utlösa biverkningar inuti kroppen.
Steg 2: Rörritning och dimensionering - Lägger grunden för precision
De initiala stålrören genomgår en kalldragningsprocess och dras gradvis tunnare och längre genom en serie stansar för att nå den erforderliga slutliga ytterdiametern (vanligtvis mellan 0,2 mm och 2,1 mm). Denna process kräver extremt hög spänningskontroll och smörjteknik för att säkerställa en jämn väggtjocklek. Därefter skärs dessa långsträckta rör exakt av höghastighetsskärmaskiner till ämneslängder för nålrören, med toleranser som vanligtvis kontrolleras inom ±0,05 mm.
Steg 3: "Snidera" nålspetsen - från trubbigt föremål till skarpt blad
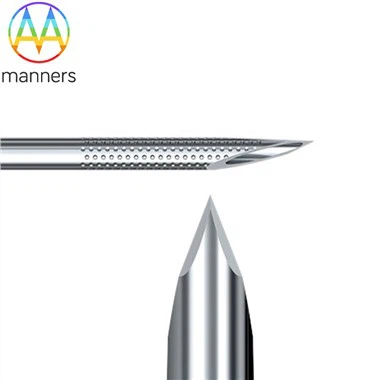
Detta är den mest tekniskt krävande delen av hela tillverkningsprocessen. Traditionell formning av nålspetsar använder en "stämplingsprocess": ena änden av nålröret slipas i flera vinklar med höghastighetsroterande slipskivor för att bilda en skarp fas. Moderna-avancerade produktionslinjer har introducerat laserskärningsteknik, som kan uppnå mer komplexa och skarpare geometrier, som nålspetsar med tillbakaslagsspår. Oavsett metod är det slutliga målet att skapa ett "mikro-blad" som kan penetrera hud och vävnad med minimalt motstånd. Efter slipning måste nålspetsarna genomgå 100 % inspektion under ett mikroskop för att eliminera alla produkter med grader eller rullade kanter.
Steg 4: Anslutning och montering - Kombinera nålröret och navet
Det formade nålröret måste vara ordentligt anslutet till ett plastnav. Detta steg utförs vanligtvis genom insatsgjutning. Maskinen injicerar uppvärmd, smält polypropen eller polyeten av medicinsk-kvalitet i en form och omsluter änden av nålröret. Denna anslutning måste inte bara motstå enorma tryck-krafter utan också garantera noll läckage. Efteråt monteras navet med ett skyddslock, och en Luer-kontakt installeras för att underlätta fastsättningen på sprutan.
Steg 5: Rengöring och sterilisering - The Final Checkpoint Granting Life-Spara säkerhet
De sammansatta injektionsnålarna måste genomgå en noggrann rengöring för att avlägsna kvarvarande olja, fett och metallskräp från bearbetningen. Därefter går de in i ett renrum för förpackning, följt av slutsterilisering efter förpackning. Vanliga steriliseringsmetoder inkluderar etylenoxid (EO) sterilisering eller gammastrålning. Varje parti av produkter måste klara sterilitetstester och bakteriella endotoxintest innan de märks som kvalificerade och skickas till sjukhus och kliniker över hela världen.
Från ett kallt metallrör till ett-livräddande medicinskt verktyg är tillverkningsprocessen för injektionsnålen en ultimat strävan efter precision, renhet och tillförlitlighet.