Avslöjar hela precisionsproduktionsflödet av ekogena ultraljudsnålsspetsar
Jun 10, 2026
https://www.nature.com/articles/s41598-024-72620-8
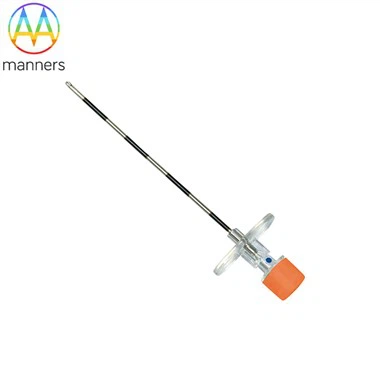
Kärnperspektiv: Ur en industriell tillverkningssynpunkt bryter den här artikeln ner hela produktionsresan för en kvalificeradekogen ultraljudsnåltips från råvara till färdig produkt, som lyfter fram rigorös precisionskontroll och underliggande tekniska utmaningar.
Även om en ekogen ultraljudsnål verkar bedrägligt enkel, utgör tillverkningen av dess spets en sofistikerad precisionssymfoni som spänner över materialteknik, mekanisk bearbetning, kemisk teknik, optoelektronisk inspektion och andra discipliner. Även mikron-skalavvikelser kan äventyra ultraljudsbildens synlighet och smidig penetreringsförmåga. Den här genomgången avslöjar produktionsarbetsflödet bakom--kulisserna med nålspetsar.
Steg 1: Slangformning – från rå kapillär till tom spets
Produktionen inleds med kapillärrör av medicinsk-kvalitet eller kapillärrör av nitinollegering.
- Kapning och längdkalibreringAutomatiserade maskiner skär obearbetade slangar till exakta förinställda längder{{0}. Det här steget kräver exceptionell änd-planhet och undertryckning av grader; små defekter kommer att störa efterföljande bearbetningssteg.
- Tips SlipningDetta kärnsteg formar den geometriska profilen av nålspetsen. Höghastighetsroterande diamantslipskivor utför fler-vinklar, fler-lager precisionsslipning på ena änden av slangen enligt programmerade parametrar. Anpassade program ger standard enkelfasningar, kompositfasningar eller komplexa spetskonfigurationer med hullingar och sidoportar. Hela processen styrs av hög-precisions-CNC-verktyg i kombination med inline vision-inspektionssystem som i realtid-övervakar spetsvinkel, symmetri och ytfinish efter-slipning.
Steg 2: Ytmodifiering – Förbered substratet för ekogen beläggning
Kala metalliska spetsar har alltför släta ytor som inte kan tillförlitlig ultraljudsvisualisering, vilket kräver specialiserad ytförändring.
- Fler-Avfettning och rengöringSekventiell ultraljudsrengöring och bad med organiska lösningsmedel eliminerar noggrant metallspån och slipande smörjmedelsrester, vilket ger en perfekt -fri spetsyta.
- Uppruggning och EtsningFysisk eller kemisk texturering ökar vidhäftningsbindningen mellan polymerbeläggningen och metallsubstratet. Vanliga tekniker inkluderar sandblästring (att påverka ytan med fina hårda partiklar), kemisk syraetsning (skapar mikroojämn topografi) och femtosekundlasergravering (ablation av exakta grupper av mikro-gropar eller spår). Denna fas är avgörande för att förhindra beläggningsdelaminering under klinisk användning.
Steg 3: Beläggningsavsättning – Ge spetsen "Ultrasound Vision"
Detta steg representerar den brantaste tekniska barriären i hela produktionslinjen.
- BeläggningsslamformuleringI en renrumsmiljö blandas specialpolymerharts i kalibrerade förhållanden med prefabricerade mikrobubblor eller hög-reflekterande mikropartiklar. Stabiliserad beläggningsslam framställs genom specialiserade blandnings-, homogeniserings- och skumdämpningsprocesser. Mikrobubblans dimension och enhetlig spridning bildar noggrant bevakad egen formuleringskunnande-.
- Applicering av precisionsbeläggningBehandlade spetssektioner beläggs via dopp-beläggning med kontrollerad borttagning eller precisionssprutbeläggning. Beläggningstjocklek och täckningsgräns (hur långt filmen sträcker sig på skaftet) hålls tätt inom designtoleransgränserna. Spetsar genomgår sedan stegvis temperaturramphärdning i ugnar, vilket utlöser polymertvärbindning för att bilda en fast film som säkert kapslar in mikrobubblor och partikelformiga fyllmedel i polymermatrisen.
Steg 4: Slutlig skärpning och omfattande kvalitetsinspektion – Strävan efter perfektion
Härdade beläggningar kan försämra penetrationsförmågan något, vilket kräver en finfin finish.
- Sekundär mikroslipningUltra-fina slipmedel ger åter-mikronslipning på mikronnivå till den belagda spetsen, återställer och optimerar skärskärpan för jämn penetration.
- Rigorös batchkvalitetsverifieringVarje produktionsbatch genomgår en komplett uppsättning stränga kvalifikationstester:
Dimensionell inspektion: Hög-förstoringsmikroskopi mäter spetsens fasvinkel, inner-/yttrediameter och beläggningstjocklek.
Penetrationskrafttestning: Fantomvävnadssimulator mäter insättningsmotstånd mot fastställda specifikationer.
Ekogen prestandatestning: Spetsar sätts in i ultraljudsvävnadsfantomer; Utbildade tekniker bedömer ekotjusstyrka, enhetlighet och vinkelberoende med hjälp av standardiserade ultraljudssystem.
Testning av beläggningsvidhäftning: Böjningscykler och ultraljudskakning utmanar beläggningens motståndskraft mot flagning eller flagning.
Den ekogena nålspetsen har förvandlats från ett vanligt metalliskt kapillärrör till ett precisionsskärningsinstrument utrustat med ultraljudssynlighet, och förkroppsligar toppen av modern precisionstillverkning. Obeveklig noggrann kontroll över varje mikroskopisk detalj underbygger dess pålitliga, konsekventa prestanda i kliniska minimalt invasiva interventioner.